APMT1135/1604 铣削刀片
力洲是中国硬质合金源头生产厂家
产品名称:铣削刀片
涂层:PVD
材质:钨钢
分类:
铣削刀片
关键词:
整体硬质合金立铣刀



APMT1135 硬质合金铣刀片——用于精密加工的高性能可转位刀片
简介
在现代机械加工中, 效率、耐用性和精度 是切削刀具最重要的要求。硬质合金铣刀片在诸如……等行业中发挥着至关重要的作用。 汽车、航空航天、模具制造和通用工程 ,可靠的、稳定的切割性能会直接影响生产成本和产品质量。
The APMT1135硬质合金铣刀片 是全球使用最广泛的可转位刀片之一,以其……而闻名。 多功能性、长刀具寿命和卓越的表面光洁度 . 采用先进工艺制造 碳化钨基体与PVD/CVD涂层 它在多种材料上均能提供卓越的切割性能,从钢材和不锈钢到铸铁和有色金属。
本文提供了一项 详细技术概述 APMT1135的,包括 代码解读、性能优势、应用场景、功能特性、注意事项及创新成果 ,以帮助工程师、采购人员和制造商了解为何它是高性能加工的正确之选。

破解代码:APMT1135
与所有符合ISO标准的刀片一样,其型号为… APMT1135 携带有关其几何形状和尺寸的重要信息:
A → 插入形状,通常 85°平行四边形 ,适用于面铣和型腔铣。
P → 修光角,通常 11° ,确保低摩擦和更佳的间隙。
M → 公差等级, M = 中等 ,兼顾精确性与通用性。
T → 夹紧方式与断屑槽型,专为稳定切削而优化。
11 → 插入长度,约。 11 mm ,紧凑但高效。
35 → 插入厚度/圆角半径(因标准而异),通常被解读为 厚度为3.5毫米,或鼻端半径为0.35毫米。 取决于制造商。
一起, APMT1135 定义了 a 多功能铣刀片 广泛应用于中至精加工的可转位立铣刀和面铣刀。
APMT1135硬质合金刀片的优势
The APMT1135硬质合金刀片 相较于传统的高速钢(HSS)或未涂层刀具,它具有多项优势:
高硬度与耐磨性 – 碳化钨具有极高的硬度,可延长刀具使用寿命。
热稳定性 – 出色的耐热性使切削速度比高速钢高出3至5倍。
多功能应用 – 适用于钢材、不锈钢、铸铁、铝以及部分高温合金。
成本效益 – 可转位设计可在不更换整个刀具的情况下更换刀片。
性能稳定 – 高精度研磨确保加工结果稳定。
表面光洁度 – 倒角半径可在精加工过程中提供更光滑的表面光洁度。


性能优势
The APMT1135 专为……而设计 中等至精加工铣削应用 ,提供:
降低切削力 – 优化的断屑槽可降低刀具压力,从而延长刀具寿命。
出色的切屑控制 – 防止积屑瘤和切屑缠绕,尤其是在加工不锈钢时。
高材料去除率(MRR) – 提高数控铣床的生产效率。
工具稳定性提升 – 插入式几何结构可最大限度地降低振动,从而提高尺寸精度。
延长刀具寿命 – 多层涂层可有效防止磨损和氧化。
应用领域
The APMT1135硬质合金刀片 广泛应用于 工业加工 ,包括:
汽车 – 气缸盖、变速箱壳体以及精密汽车零部件。
航空航天 – 结构用铝制零件、钛合金以及耐热材料。
模具与冲压行业 – 硬化钢模具的表面精加工。
通用工程 – 开槽、轮廓加工、肩部铣削和型腔加工。
不锈钢加工 – 优异的排屑性能可减少加工硬化。
它的适应性使其成为一项 数控铣床的首选之选 遍布全球。

主要特点
85°平行四边形形状 – 提供稳定的边缘支撑。
11毫米长 – 结构紧凑,适用于可转位端铣刀。
3.5毫米厚度 – 插入体坚固耐用,使用寿命更长。
中等耐受性(M) – 既兼顾精准度,又兼具多功能性。
先进涂层 – CVD 和 PVD 涂层可在不同加工材料上确保更长的刀具寿命。
正前角几何形状 – 切割顺畅,能耗降低。
使用注意事项
为了最大化性能 APMT1135硬质合金刀片 ,请遵循以下最佳实践:
正确的切削参数 – 使用制造商推荐的切削速度和进给量。
正确夹紧 – 确保刀片正确安装在刀柄中,以避免振动。
冷却液选择 – 对不锈钢和高温合金使用冷却液;铸铁可采用干式加工。
监测佩戴 – 当后刀面磨损超过0.3毫米或出现崩刃时,应更换刀片。
避免切削深度过大 – 超出插入限制可能导致刀具过早失效。
技术和专利创新
我们的APMT1135刀片集成了 前沿创新 :
纳米层涂层 – 提高耐热性并降低摩擦。
优化的断屑槽设计 – 采用CAD设计,确保芯片流动顺畅。
超细碳化物晶粒基体 – 确保韧性和硬度之间的平衡。
激光边缘处理 – 统一的切削刃可减少刀具破损。
先进粉末冶金 – 保证微观结构的一致性。
这些创新使APMT1135成为… 适用于高要求、高精度行业的理想解决方案 .
为什么选择我们的APMT1135?
作为 专业硬质合金制造商 ,我们不仅提供插页,还提供:
严格的质量保证 – 从碳化物粉末的合成到最终检验。
OEM/ODM 服务 – 可根据特定加工需求提供定制嵌件。
具有竞争力的价格 – 直接工厂供货,更具成本效益。
全球服务 – 受到亚洲、欧洲、非洲和美洲客户的信赖。
技术支持 – 最佳切割性能的应用指南。
通过选择我们的 APMT1135 ,制造商受益于 更高的效率、更长的刀具寿命以及更低的生产成本 .
结论
The APMT1135硬质合金铣刀片 是现代机械加工中一款多功能、可靠且高性能的切削解决方案。凭借其 优化的几何结构、坚固的硬质合金基体以及先进的涂层技术 它在多个行业的中精铣应用中均能确保卓越的性能。
由我们公司支持的 硬质合金制造方面的专业 expertise,断屑槽设计方面的创新,以及严格的质量控制。 APMT1135在硬质合金刀具市场中堪称标杆产品。
对于寻求……的制造商 提高生产效率,延长刀具寿命,提升加工质量 ,该 APMT1135 是值得信赖的选择。
上一页
下一页
使用设备
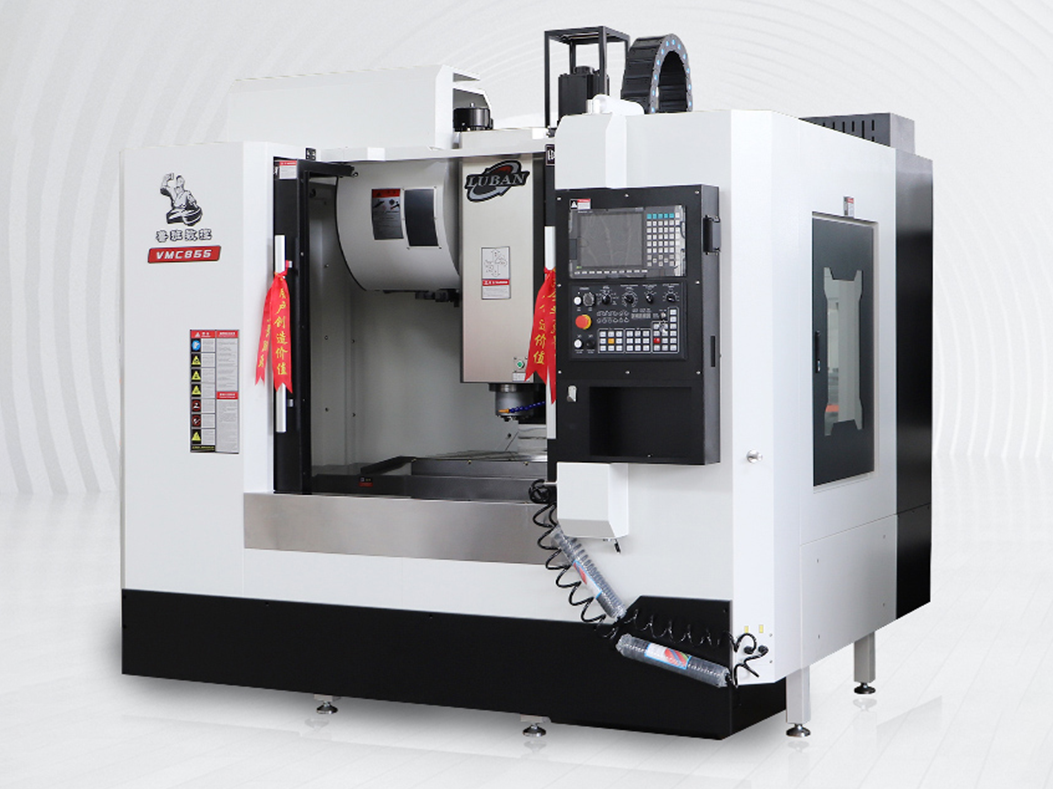
数控加工中心
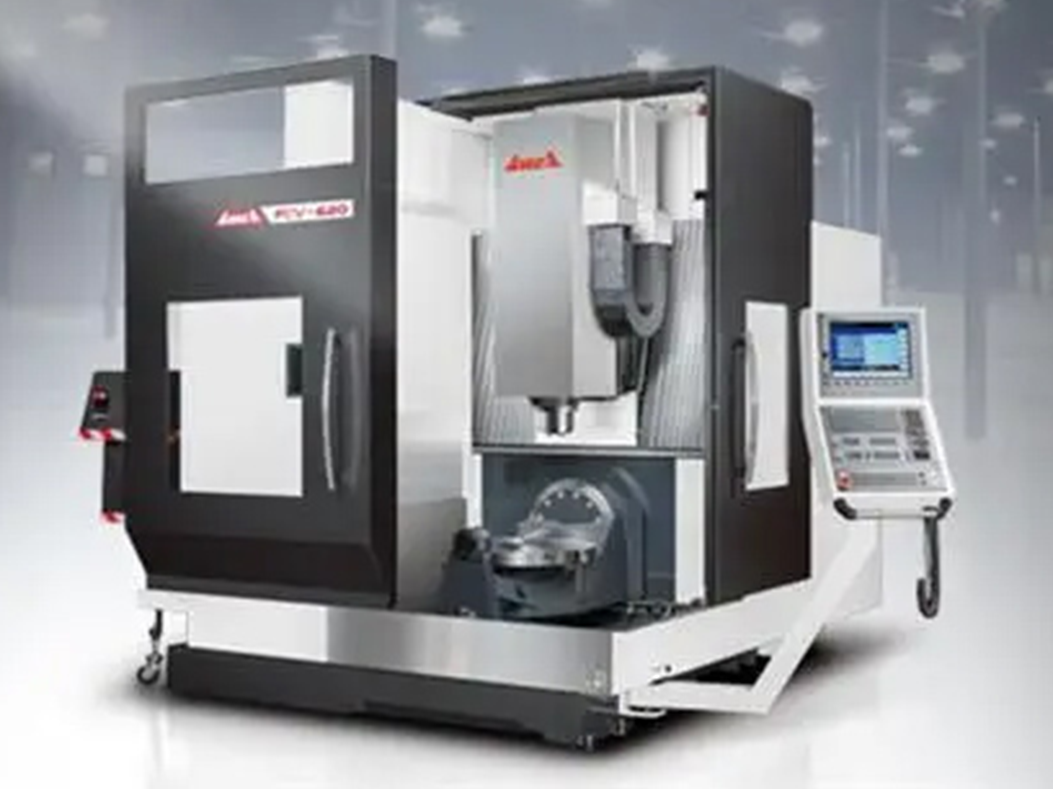
数控机床
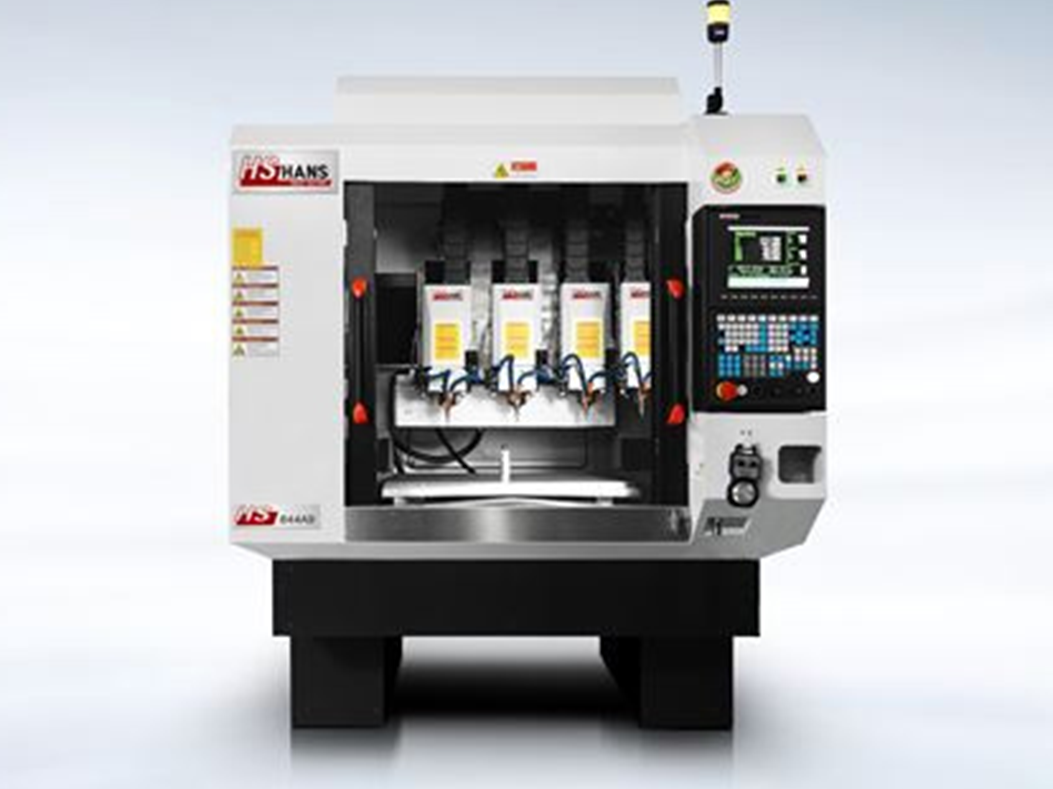
雕刻机
工厂实景
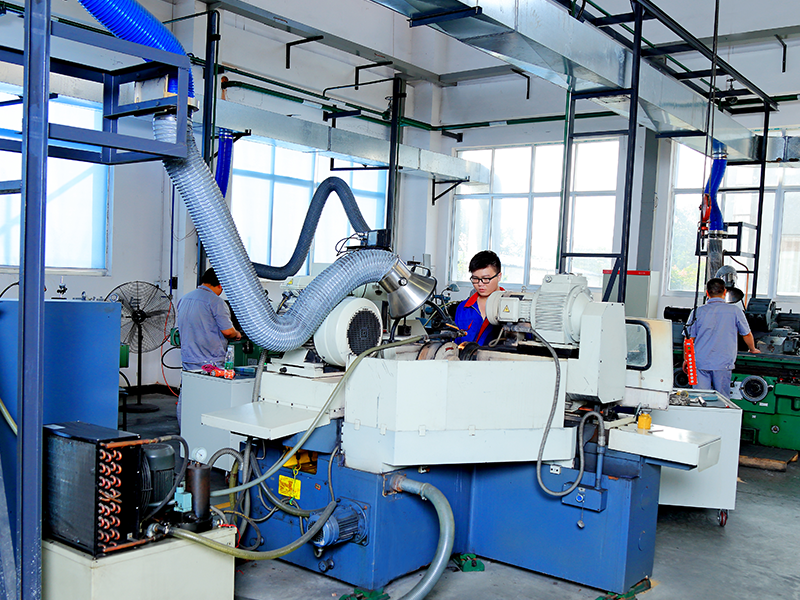
工厂实拍图
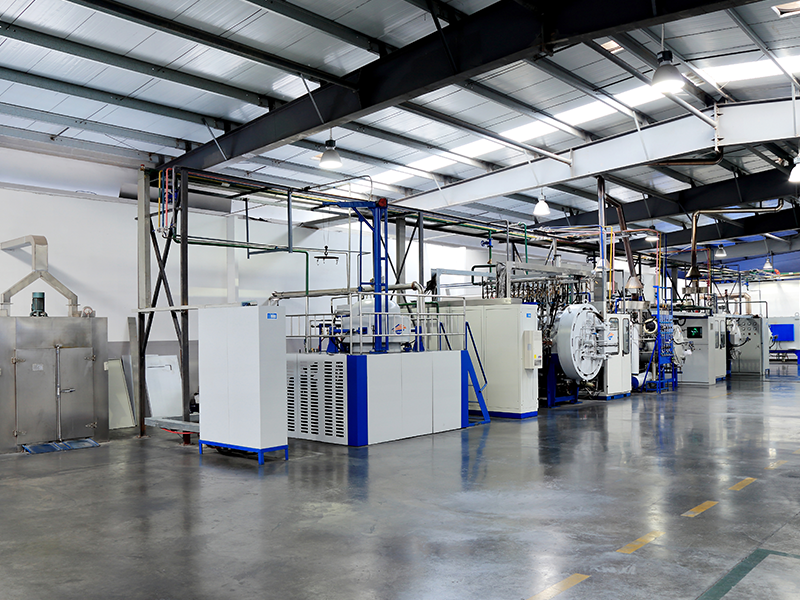
工厂实拍图
工厂实拍图
工厂实拍图
推荐产品

暂无数据
常见问题
2026-04-21
2026-04-21
2026-03-31
2026-03-28